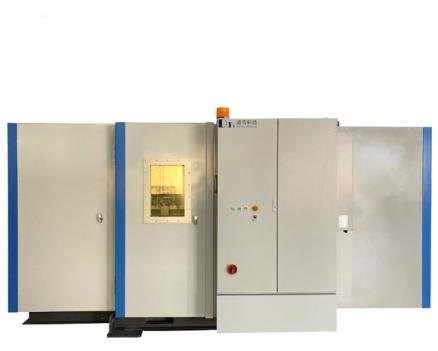
轮毂X光机到底在"看"什么?6类内部缺陷图谱,质检_工艺建议人手一份
干了十年轮毂质检的老李,看一张 X 光片只要三秒。
新人小王看同一张片,看三分钟,判"合格"。
老李说:报废。
差距不在视力。在于老李脑子里有一张"缺陷地图"——什么形状是什么缺陷、什么位置必废、什么影像是伪影。
今天我们把这张地图画出来。建议收藏,也建议打印出来挂在 X 光房。
一、检测不是"找洞",是定性 + 定位 + 定量
很多新人拿到片子就找黑点。这是错的。
完整的判定要回答三个问题:这是什么缺陷?它在哪个部位?它有多大、多密集?
三个问题里,位置比尺寸重要。这一点我们后面展开。
二、六类缺陷图谱
缺陷
X 光影像特征
高发位置
主要成因
判定要点
气孔
圆形或椭圆形黑点,边界光滑,单个或成群分布于皮下
轮辋远端轮缘、厚大部位
铝液含氢超标、型腔排气不良、充型紊流卷气
看大小与密集度,注意与针孔群区分
缩孔
形状不规则、大而集中,边界粗糙呈树枝状
轮辐与轮辋交接 R 角、内浇道附近、中心盘厚大处
凝固补缩不足、冒口补缩作用差、浇注温度过高
热节位置从严
缩松
云雾状,严重者呈丝网状弥散分布
轮辐、轮心、壁厚过渡区
补缩通道不畅、保压不足、冷却顺序不合理
热处理后更明显,注意检测时机
氧化夹渣
高密度白色亮斑或条状(密度高于铝基体)
铸件上表面、模具不通气的转角
炉料不洁、回炉料过多、精炼后静置不足
与钨、铁等高密度异物区分
冷隔
线状接痕,边缘光滑,呈对接或搭接
两股金属液汇合处
合金液流动性差、充型速度过低、浇口设置不合理
极易与裂纹混淆,必要时用 CT 三维确认
裂纹
细而直的黑线,多沿晶界发展
应力集中的几何突变处
凝固收缩应力、热处理应力
危害性最大,从严判定
这张表里最值得记住的一条是:冷隔和裂纹在二维影像上长得几乎一样。 遇到疑似线性显示,不要急着判废,用三维成像区分真实裂纹与冷隔伪影,能省下大量误杀。
三、判定逻辑:位置 > 尺寸
中心安装孔周边、轮辐与轮辋结合根部:行业通行做法是对缩孔类缺陷零容忍。因为这里是力的传递通道,缺陷会在反复载荷下扩展;
轮辋胎圈座:严格控制;
低应力区域:按等级分级判定,可参考 ASTM E505 的 Class Ⅰ~Ⅳ 分级思路。
另外提醒一句:不同主机厂的 CSR(顾客特定要求)往往严于国标。判定标准以客户标准为准,设备必须能按不同标准切换判定模板。 这一条在做出口订单和多客户混线时尤其要命。
四、决定你"看不看得见"的 4 个硬参数
设备好不好,不看宣传册,看这四个数:
1. 管电压 / 管电流。 要在穿透力与对比度之间取平衡。举例:某 18 英寸 A356.2 低压铸造轮毂,轮辋最大壁厚 22mm,调试后的最佳成像条件在 140kV / 4mA、焦距 800mm 量级。电压不是越高越好——越高越"透",但对比度下降,小缺陷反而糊掉。
2. 焦点尺寸。 直接决定几何不清晰度与放大上限。0.4mm 级小焦点与 1.0~1.5mm 级的成像能力差距,在辐根 R 角这种地方一眼就能看出来。
3. 探测器像素尺寸。 像素尺寸越小,细节还原能力越强,127μm 级是常见的高性能配置。
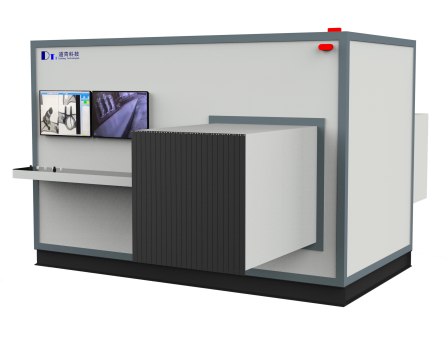
4. 系统灵敏度与图像分辨力。 这里建议直接拿国标对参数表——GB/T 37930-2019《无损检测仪器 汽车轮毂 X 射线实时成像检测仪技术要求》,这是轮毂 X 光机的专用标准,选型时逐条核对最省事。
五、最容易被忽略的两件事
检测时机。 应在铸造后和热处理后分别检测。对有延迟裂纹倾向的材料,还应在铸造及热处理完成 24 小时以后再检。检太早,有些缺陷还没"长出来"。
表面状态。 被检轮毂表面不得有油脂、氧化皮、飞溅等,余高不应大于 2mm。表面不规整会直接干扰影像判定,很多"疑似缺陷"其实是表面脏。
六、写在最后
好设备、好参数、好判据,三者缺一不可。
设备给你清晰的图,参数保证缺陷不糊,判据决定你敢不敢放行。少一样,全检就是一句空话。干了十年轮毂质检的老李,看一张 X 光片只要三秒。
新人小王看同一张片,看三分钟,判"合格"。
老李说:报废。
差距不在视力。在于老李脑子里有一张"缺陷地图"——什么形状是什么缺陷、什么位置必废、什么影像是伪影。
今天我们把这张地图画出来。建议收藏,也建议打印出来挂在 X 光房。
一、检测不是"找洞",是定性 + 定位 + 定量
很多新人拿到片子就找黑点。这是错的。
完整的判定要回答三个问题:这是什么缺陷?它在哪个部位?它有多大、多密集?
三个问题里,位置比尺寸重要。这一点我们后面展开。
二、六类缺陷图谱
缺陷
X 光影像特征
高发位置
主要成因
判定要点
气孔
圆形或椭圆形黑点,边界光滑,单个或成群分布于皮下
轮辋远端轮缘、厚大部位
铝液含氢超标、型腔排气不良、充型紊流卷气
看大小与密集度,注意与针孔群区分
缩孔
形状不规则、大而集中,边界粗糙呈树枝状
轮辐与轮辋交接 R 角、内浇道附近、中心盘厚大处
凝固补缩不足、冒口补缩作用差、浇注温度过高
热节位置从严
缩松
云雾状,严重者呈丝网状弥散分布
轮辐、轮心、壁厚过渡区
补缩通道不畅、保压不足、冷却顺序不合理
热处理后更明显,注意检测时机
氧化夹渣
高密度白色亮斑或条状(密度高于铝基体)
铸件上表面、模具不通气的转角
炉料不洁、回炉料过多、精炼后静置不足
与钨、铁等高密度异物区分
冷隔
线状接痕,边缘光滑,呈对接或搭接
两股金属液汇合处
合金液流动性差、充型速度过低、浇口设置不合理
极易与裂纹混淆,必要时用 CT 三维确认
裂纹
细而直的黑线,多沿晶界发展
应力集中的几何突变处
凝固收缩应力、热处理应力
危害性最大,从严判定
这张表里最值得记住的一条是:冷隔和裂纹在二维影像上长得几乎一样。 遇到疑似线性显示,不要急着判废,用三维成像区分真实裂纹与冷隔伪影,能省下大量误杀。
三、判定逻辑:位置 > 尺寸
中心安装孔周边、轮辐与轮辋结合根部:行业通行做法是对缩孔类缺陷零容忍。因为这里是力的传递通道,缺陷会在反复载荷下扩展;
轮辋胎圈座:严格控制;
低应力区域:按等级分级判定,可参考 ASTM E505 的 Class Ⅰ~Ⅳ 分级思路。
另外提醒一句:不同主机厂的 CSR(顾客特定要求)往往严于国标。判定标准以客户标准为准,设备必须能按不同标准切换判定模板。 这一条在做出口订单和多客户混线时尤其要命。
四、决定你"看不看得见"的 4 个硬参数
设备好不好,不看宣传册,看这四个数:
1. 管电压 / 管电流。 要在穿透力与对比度之间取平衡。举例:某 18 英寸 A356.2 低压铸造轮毂,轮辋最大壁厚 22mm,调试后的最佳成像条件在 140kV / 4mA、焦距 800mm 量级。电压不是越高越好——越高越"透",但对比度下降,小缺陷反而糊掉。
2. 焦点尺寸。 直接决定几何不清晰度与放大上限。0.4mm 级小焦点与 1.0~1.5mm 级的成像能力差距,在辐根 R 角这种地方一眼就能看出来。
3. 探测器像素尺寸。 像素尺寸越小,细节还原能力越强,127μm 级是常见的高性能配置。
4. 系统灵敏度与图像分辨力。 这里建议直接拿国标对参数表——GB/T 37930-2019《无损检测仪器 汽车轮毂 X 射线实时成像检测仪技术要求》,这是轮毂 X 光机的专用标准,选型时逐条核对最省事。
五、最容易被忽略的两件事
检测时机。 应在铸造后和热处理后分别检测。对有延迟裂纹倾向的材料,还应在铸造及热处理完成 24 小时以后再检。检太早,有些缺陷还没"长出来"。
表面状态。 被检轮毂表面不得有油脂、氧化皮、飞溅等,余高不应大于 2mm。表面不规整会直接干扰影像判定,很多"疑似缺陷"其实是表面脏。
好设备、好参数、好判据,三者缺一不可。
设备给你清晰的图,参数保证缺陷不糊,判据决定你敢不敢放行。少一样,全检就是一句空话。
Tel:0512‑67508551

 电话
 微信