老师傅盯片8小时 vs AI 20秒:一家轮毂厂的全检改造账
很多轮毂厂的 X 光房是这样的:
一台设备,两三个检查员,屏幕上排着几十张图。检查员一张张看完、点完,这只轮毂才能下线。
机器在等人的眼睛。
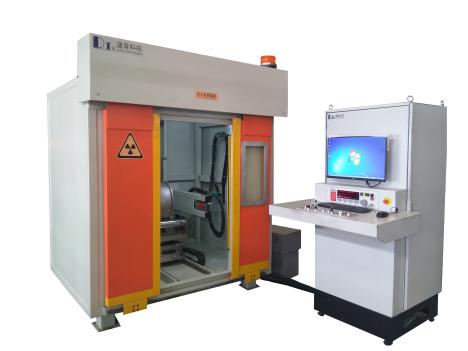
于是就出现了一个荒诞的现象——花几十万买的检测设备,产能瓶颈不在射线管,不在机械手,在人的注意力。而这恰恰是整个环节里最不可靠的那个。
一、传统 X 光房的四个真实痛点
1. 节拍被判片拖住。 一只轮毂几十张图,人工看完全部才能放行,X 光机在等待中白白空转。
2. 中夜班疲劳。 白班严、夜班松,同一批货换个班次判,结论可能不一样。
3. 人难招、难留、难培养。 熟练探伤人员稀缺,新员工上岗周期长,流动性还大。
4. 数据没沉淀。 判完就过,缺陷类型、位置、频次没人统计。工艺改进靠老师傅拍脑袋,改完也不知道有没有变好。
前三个痛点是效率问题,第四个才是真正吃掉利润的那个。
二、改造方案:四步走
第一步:自动上下料 + 轮型识别。
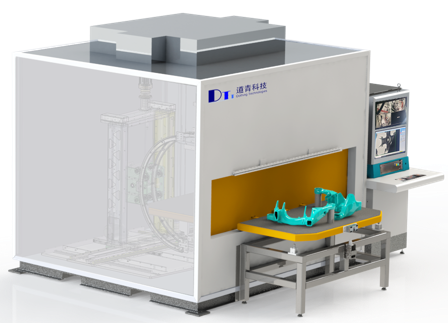
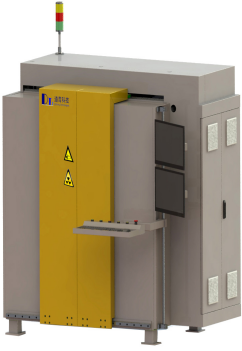
机械手或滚轮夹持机构自动抓取,兼容 12~26 英寸、最大约 50kg 的重型轮毂。系统自动识别轮型并调用对应检测程序,多型号混线无需人工干预。
第二步:多角度高速扫描。
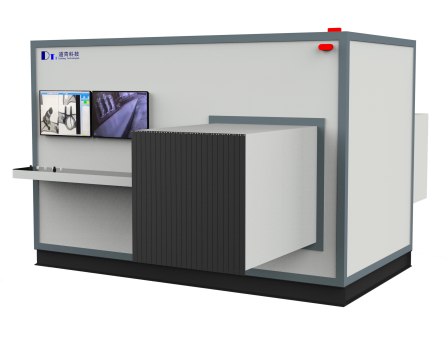
C 型臂结构减少机械连接与振动干扰,扫描重点覆盖三个高风险区:轮辐根部 R 角、轮辋厚度过渡区、安装盘螺栓孔周边。
第三步:AI 自动判片。
这是核心。系统秒级完成裁决,疑似缺陷在图上自动框选标注,人工只做复核。
行业标杆的做法可以参考:某头部铝车轮企业给 AI 投喂了 1000 万张图片训练,针对缩松、缩孔、裂纹、夹杂、气孔等缺陷,每类分别标注 50 万张以上,并根据 AI 的学习情况不断重新标定识别错误的图片。最终检查效率提升 40% 以上,检查员的工作从"全检"变成了"复检"。
第四步:自动分拣 + 数据闭环。
合格品流入下道工序,不合格品自动剔除。所有检测图像与缺陷数据自动入库,形成每只轮毂的"质量身份证",可对接 MES,按炉号、模腔、班次检索追溯。
三、算账
收益来自四处:人工成本下降、产能释放、误杀减少挽回的良品、以及主机厂索赔与停线风险的规避。
一句话:设备这笔钱,是从"少报废 + 少赔钱 + 少用人"里省出来的。
四、最容易被低估的第三重价值
很多老板把 X 光机当质检工具。其实它更值钱的身份,是工艺优化工具。
当系统把每一件产品的缺陷类型、位置、尺寸都自动记下来,就能生成一张缺陷分布热力图——哪个模腔问题多、哪个班次缩松集中、哪款轮型的辐根 R 角反复出缺陷,一目了然。
有了这张图,工艺工程师不用再猜:保压时间与压力要不要调、充型温度要不要降、边模冷却水流速度合不合适、补缩通道要不要加。
改完一周,再看热力图,效果立即可验证。
这一步,把检测设备从"筛子"升级成"导航仪"。也是打动技术型老板的关键一击。
全检不是成本,是把质量风险前移到你自己能控制的环节。
等到主机厂在装车线上发现问题,那时候你要付出的,就不是一台设备的钱了。
Tel:0512‑67508551

 电话
 微信